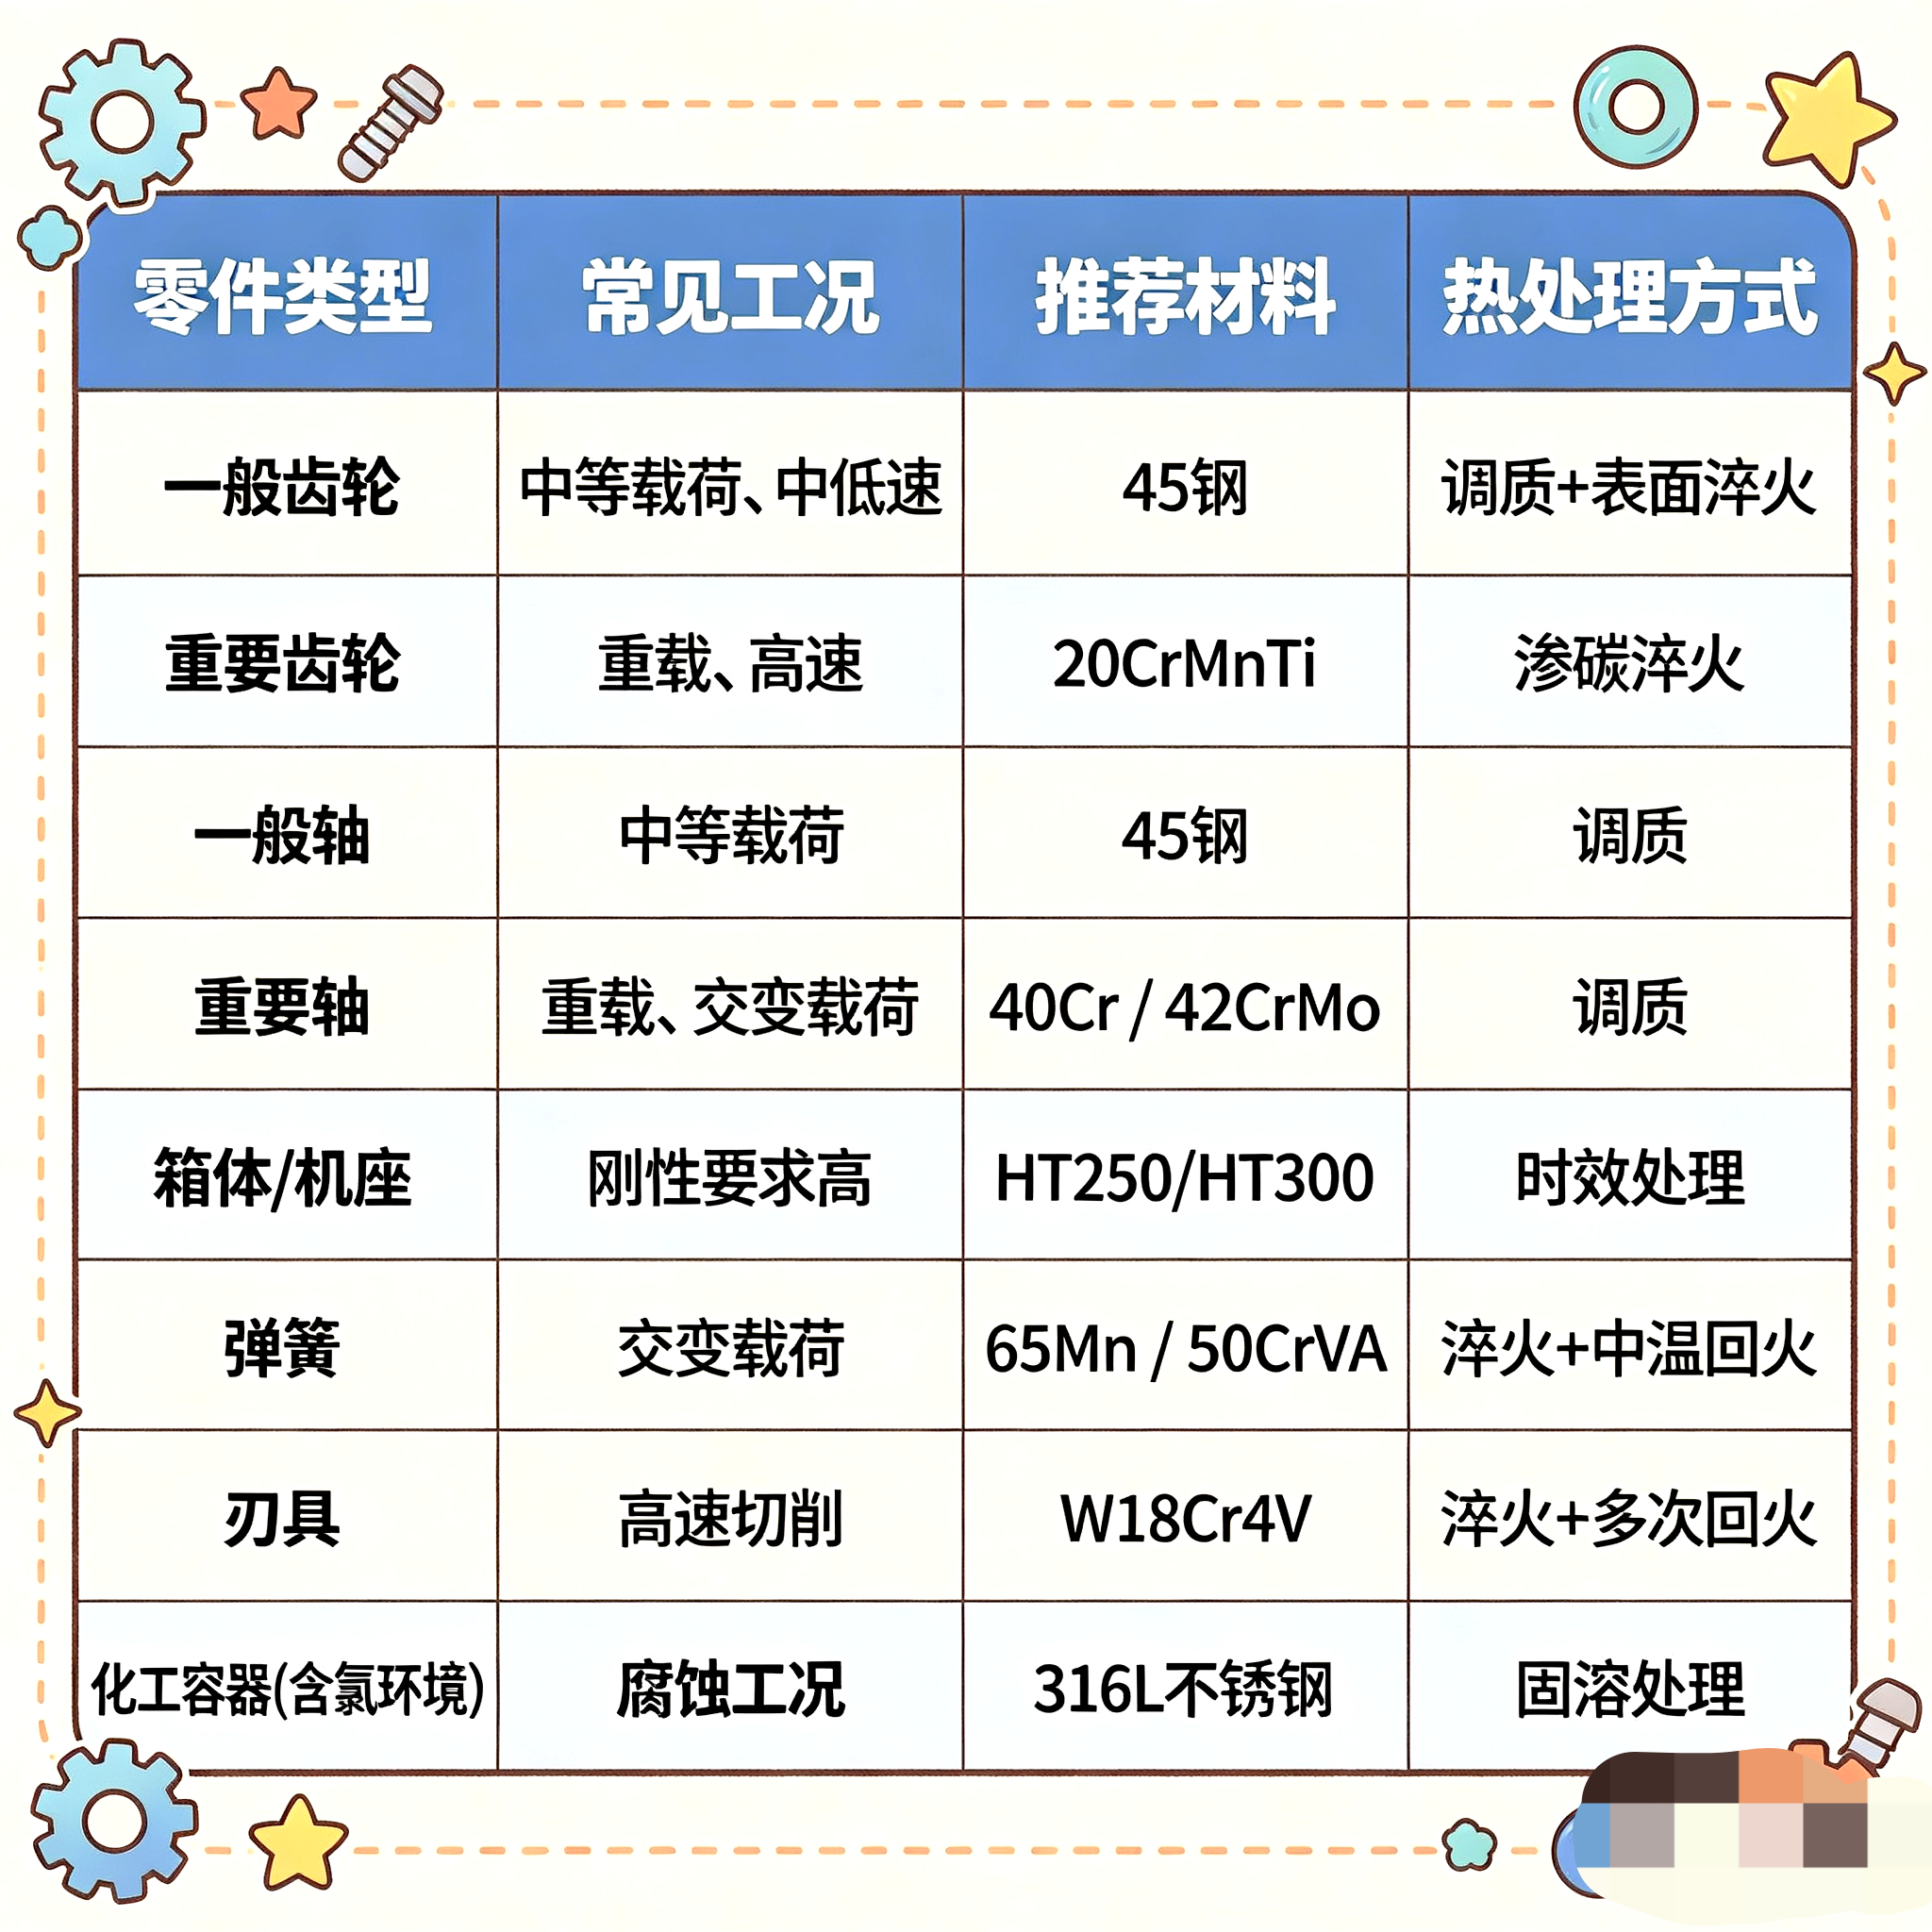
做机械设计,最怕的是什么?不是图画得慢,而是零件“咔嚓”一声断了。事后一查,材料选错了。一台380万的数控机床因齿轮用了普通45钢而大面积剥落,一个发电机组因一颗螺栓材料失误停机三个月——这不是故事,是真实的教训。
材料选对,设备是赚钱工具;选错,就是定时炸弹。今天先把选材的三大核心原则讲透,这是地基,打不牢后面全错。
原则一:性能优先——搞清零件到底“受什么苦”
选材不是翻手册,而是先当“医生”,诊断零件的工况:受力是冲击还是平稳?环境是高温还是有腐蚀?有没有导电、减重等特殊要求?
举个例子:矿山破碎机齿板,矿石砸下来是冲击加磨损。选高碳钢T10,硬度够但太脆,一砸就碎;选低碳钢,韧性够但不耐磨。老工程师选高锰钢ZGMn13——它有一种“加工硬化”的特性,越砸表面越硬(HRC20能涨到50以上),芯部却保持韧性,寿命直接高出5倍。这就是吃透性能的意义。
原则二:工艺匹配——造不出来,材料再好也白搭
设计图上写得再漂亮,车间做不出来就是废纸。记住几条红线:碳含量超0.25%的钢,焊接风险大增;硬度超300HB,普通刀具切不动;铸造大件,必须考虑材料的流动性和收缩率。选材要问自己:我画的东西,现有的设备、工艺能造出来吗?
原则三:经济性——算全生命周期账,别只盯着单价
新手爱比单价,老手才算总账。Q235焊件材料费80元,但一年换3次;35CrMo锻件要500元,但能用5年。算上停机、人工、误工损失,贵的反而更省钱。行里有句老话:“能用Q235解决的绝不用45钢,能用45钢的绝不用40Cr。”——选对了叫经济,选错了叫浪费。
吃透这三大原则,选材的方向就不会错。下一期,我会用这三大原则,手把手拆解齿轮、轴、箱体的具体选材方案,并揭开四个连老工程师都常踩的选材大坑。